Werksbesuch: Vom Rohstoff zur Feinsteinzeugfliese
Bei Casalgrande Padana haben wir uns nach dem Herstellungsprozess des natürlichen Werkstoffs Feinsteinzeug erkundigt.
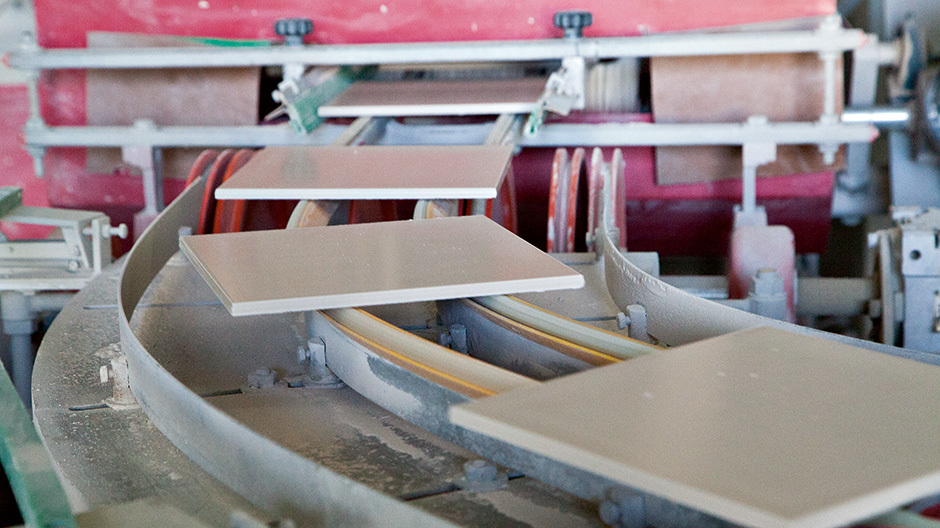
Unser Werksbesuch bei Casalgrande Padana hinterleuchtet die Herstellungsprozesse des Bauprodukts Feinsteinzeug. Welche Formate im Trend liegen und außerdem: Welche Erfindung die Italiener zum heutigen Weltmarkführer für diesen Werkstoff gemacht hat.
Feinsteinzeug als Werkstoff ist schon Jahrhunderte alt. Doch erst die italienische Erfindung eines neuartigen Brennofens sorgte für die revolutionäre Entwicklung eines Materials, das in der Architektur seitdem völlig neue ästhetische und funktionale Möglichkeiten eröffnete. Die mittelitalienischen Städte Casalgrande, Sassuollo und Castellarano wurden seither zum Weltzentrum der Fliesenherstellung und die italienischen Hersteller zu den wesentlichen Treibern in der weiteren Entwicklung dieses Werkstoffs.
Erfindung des Feinsteinzeugs
1706 waren es Johann Friedrich Böttger und Ehrenfried Walther von Tschirnhaus, die einen neuartigen keramischen Werkstoff erfanden. Ihr rotbraunes Feinsteinzeug ist durch den Brennvorgang vollständig durchgesintert und hat deshalb eine äußerst geringe Wasseraufnahmefähigkeit. Für den Einsatz im Baugewerbe bedeutet dies: Es ist absolut frostbeständig. In den 1980er-Jahren entwickelten italienische Firmen das Schnellbrand-Rollenofen-Verfahren. Damit wurde es möglich, Feinsteinzeug als Fliesen herzustellen. Und die speziellen Produkteigenschaften sorgten dafür, dass Feinsteinzeugfliesen sehr rasch eine enorme Bedeutung errangen. Denn die Fliesen sind sehr abriebfest, bruchfest und durchgefärbt. Sie bestehen aus nur drei Rohmaterialien, deren Mischungsverhältnis Farbe und Textur des Scherbens bestimmen.
Hatte das ursprünglich „rotbraune Feinsteinzeug“ seine Färbung von Eisenanteilen im Rohstoff, so werden inzwischen hochreine Rohmaterialien verwendet, die eine weiße Fliese möglich machen. Die verschiedenen Farben werden durch zugesetzte Salze oder farbige Keramikpulver erzeugt. Durch Druckpressen werden nicht nur die Fliesenformate bestimmt, sondern vor allem auch die Oberflächenstruktur. Auf diese Weise wurden die Materialeigenschaften und Fertigungsmethoden genutzt, um unterschiedlichste Naturmaterialien nachzustellen. Am geläufigsten ist die Produktion von Fliesen in der Optik verschiedenster Natursteine – jedoch ohne die produktbedingten Nachteile des Naturmaterials. Inzwischen können auch Hölzer, Textilien und Leder nachgestellt werden.
Das Format wächst
Jahr für Jahr übertreffen sich die italienischen Hersteller gegenseitig mit neuen Weltrekorden in der Fliesendimension. Mittlerweile sind Fliesenformate von 320 auf 160 Zentimeter absolut üblich geworden. Sie sind meist zehn oder nur sieben Millimeter dick. Solche Platten können von geschulten Handwerkern mit Spezialwerkzeugen verlegt werden und ergeben nahezu fugenlose Flächen. Die Großformate werden außerdem an Fassaden eingesetzt, aber auch als Arbeitsplatten oder Möbeloberflächen. Aus den großen Platten werden auch alle anderen geläufigen Fliesenformate geschnitten.
Mit glasfaserverstärktem Rücken können die Großformate mit einer minimalen Dicke von drei Millimetern hergestellt werden. Feinsteinzeugfliesen sind extrem maßhaltig. Sie werden kalibriert und rektifiziert. Die Plattendimensionen werden also durch nachträgliche Bearbeitung hoch exakt, und die Kanten erhalten zusätzlich eine Fase. Auf diese Weise sind minimale Fliesenfugen möglich. Feinsteinzeugplatten können grundsätzlich so verwendet werden, wie sie aus dem Brennofen kommen. Dennoch ist es möglich, die Fliesen vor dem Brand oder anschließend zu individualisieren. Die ungebrannten Fliesen können durch ein Ink-Jet-Druckverfahren mit Dekoren versehen werden. In der Vergangenheit geschah dies mit traditioneller Drucktechnik und mit entsprechend geringen Möglichkeiten der projektbezogenen Individualisierung.
Die neueste Entwicklung der italienischen Fliesenindustrie führte zum Einsatz spezieller Tintenstrahldrucker, die mit vergleichsweise geringem Aufwand das Bedrucken selbst kleinster Fliesenmengen möglich machte. Benötigt wird dazu lediglich ein digitalisiertes Bild. Feinsteinzeugfliesen können außerdem glasiert werden. Im Anschluss an den Brand ist es zusätzlich möglich, die Fliesen zu satinieren, zu schleifen oder zu polieren. Den genauen Fertigungsprozess haben wir uns im Detail angesehen. 
In neun Schritten zur fertigen Feinsteinzeugfliese:
1. Die drei Grundstoffe: Tonerde, Feldspat und Sand sind mit einem ungefähren Mischungsverhältnis 40, 40 und 20 Prozent die Hauptelemente von Feinsteinzeug. Die Tonerde kommt normalerweise entweder aus dem Westerwald, der Ukraine oder der Region rund um Lyon. Feldspat kommt aus Sardinien oder wird aus der Türkei importiert, und der Quarzsand kommt aus der italienischen Provinz Kalabrien. Ursprünglich kamen alle Rohstoffe aus Casalgrande in der Region von Sassuolo. Aber die dortigen Vorkommen enthalten Eisen, was die Farbigkeit des Feinsteinzeugs beeinflussen würde. Deshalb werden heutzutage aus aller Welt die reinsten Rohstoffe importiert.
Der Vorteil für Architekten: Feinsteinzeug besteht aus naturreinen Rohstoffen. Als keramisches Produkt birgt es keine Schadstoffrisiken, die bei der Planung berücksichtigt werden müssten.
2. Die Aufbereitung der Rohstoffe: In großen Mühlen wird das Rohmaterial in einem zwei Stunden dauernden Prozess zerkleinert, gemischt und mit Wasser zum sogenannten „Schlicker“ aufgeschlämmt. Dieses Zwischenprodukt enthält 35 Prozent Wasser und wird in drei verschiedenen Weiß-Tönen hergestellt – je nachdem, was für ein Feinsteinzeug schließlich daraus entstehen soll.
3. Das Feinsteinzeug wird farbig: In einem weiteren Produktionsschritt werden die Farben gemahlen. Die Rohstoffe Kobalt, Chrom, Eisen und Mangan werden separat aufbereitet und den unterschiedlichen Feinsteinzeugsorten beigemischt. Es gibt 85 Rezepte zur Herstellung unterschiedlichster Feinsteinzeugfliesen.
Der Vorteil für Architekten: Durch die immer zahlreicheren Rezepturen werden immer mehr Gestaltungsvariationen möglich.
4. Das Granulat entsteht: In einen Sprühturm wird heiße Luft eingeleitet, die den flüssigen Schlicker trocknet und zu einem Granulat werden lässt, das nun noch 5 bis 7 Prozent Feuchtigkeit enthält. Das Granulat wird auf einem Förderband weitertransportiert. Die Abwärme der mit Erdgas betriebenen Sprühtürme wird zur Stromerzeugung genutzt. Das getrocknete Granulat wird aus dem Sprühturm auf ein Förderband geleitet. In 110 Silos werden die verschiedenen Mischungen für die weitere Produktion vorgehalten.
5. Das Pressen der Fliesen: Auf zehn Pressen wird das Granulat weiterverarbeitet. Je nach Fliese werden dabei bis zu zehn Tonnen Druck pro Quadratzentimeter ausgeübt. Durch das Pressen werden Dicke und Oberflächenstruktur der späteren Feinsteinzeugfliesen bestimmt. In diesem Zustand sind sie noch um 5 bis 7 Prozent größer als nach dem Brand. Die Kunst liegt in der vorausschauenden Kalkulation dieses Schwundes. Denn je größer das Format, umso schwieriger ist es, die letztendliche Größe zu berechnen. Die gleichbleibende Qualität der Produktion wird durch Probebrände von Einzelfliesen alle zwei Stunden sichergestellt.
Der Vorteil für Architekten: Allein durch den Anpressdruck entstehen unterschiedlichste Texturen und Formate in stets gleichbleibender und kontrollierter Qualität.
6. Der Druck: Farbe und Struktur der Feinsteinzeugfliesen werden durch Materialmischung und Pressung festgelegt. Sollen die Fliesen zusätzlich eine Musterung bekommen, müssen sie bedruckt werden. Dieser Fertigungsschritt findet vor dem Brand statt. Das Inkjet-Verfahren entspricht im Groben dem eines klassischen Bürodruckers und ist ein gewaltiger Innovationsschritt. Denn beim herkömmlichen Walzenverfahren kostete jede Änderung an der Fliese rund 10.000 €. Beim digitalen Druck sind dagegen projektbezogene Fertigungen jederzeit und mit relativ geringem Aufwand möglich – bis hin zur Einzelfertigung.
Der Vorteil für Architekten: Drucktechnologien ermöglichen die projektbezogene Gestaltung von Feinsteinzeug – selbst in kleinsten Auflagen. Nicht nur Nachbildungen von Naturprodukten werden dadurch möglich, sondern auch die Umsetzung eigener Gestaltungsvorgaben.
7. Der Brennvorgang: Der Brennofen ist 110 Meter lang und produziert 6.000 bis 7.000 Quadratmeter Feinsteinzeugfliesen pro Tag. Der Brennprozess dauert im Schnitt 50 Minuten, wobei es innerhalb des Ofens verschiedene Temperaturzonen gibt. Am Ende werden gerissene Fliesen aussortiert.
8. Der Transport: Vollautomatisch fahrende Wagen transportieren jeweils bis zu 20 Tonnen Fliesen. Wenn bestimmte Produkte noch oberflächenbearbeitet werden sollen, fahren die Roboter sie zum nächsten Produktionsschritt.
9. Qualitätskontrolle: Vollautomatisch werden die Fliesen fotografiert und auf die optische Qualität, auf tadellose Oberfläche, Maßhaltigkeit und Kalibrierung geprüft. Alle zehn Minuten wird die Prüfmaschine ihrerseits durch Qualitätskontrolleure geprüft. Im letzten Fertigungsschritt werden die Feinsteinzeugfliesen verpackt und versandfertig gemacht.
Der Vorteil für Architekten: Die neuesten Fertigungsmethoden garantieren höchste Qualität und perfekte Maßgenauigkeit.


Casalgrande Padana
www.casalgrandepadana.deCeramics of Italy
www.laceramicaitaliana.itMehr Stories
Unbequem in die Zukunft
Transformation der Saalecker Werkstätten zur Designakademie
Passt das Büro zur Arbeit?
Die Next Office-Arbeitsplatzanalyse von Kinnarps klärt den Raumbedarf
Wie das Zebramuster zu Aalto kam
Ein Stoffklassiker mit rätselhaftem Ursprung
Viel Raum auf wenig Platz
Best of Interior Award 2026 geht an Ewich Innen Architektur
Wo hakt's bei Ihnen?
Johanna Rybak sucht Ihre Fragen zu den Herausforderungen nachhaltiger Innenarchitektur in der Praxis
Der Mensch im Mittelpunkt
Die Unternehmensphilosophie „Life Friendly Spaces“ von Actiu
Eine runde Sache
Modulares Sitzmöbelsystem YES LOUNGE von KFF
Secondhand, erste Wahl
Ein Möbelstoff aus Textilabfällen
Sanitärräume mit Aufenthaltsqualität
Vier Projekte zwischen Besucherandrang, Denkmalschutz, Kita-Alltag und Hotelkomfort
Schwarz dank Pflanzenkohle
Vepa erweitert seine Hanfstuhl-Familie um die Serie Hemp Carbon
You can’t escape Prague
Beim DesignBlok 2026 traf tschechisches Designerbe auf neue Ideen
Best-of Leuchten 2026
Neue Formen, besondere Materialien, raffiniertes Licht
Abfall, der sich nicht versteckt
Der WiChair von Wilkhahn macht Rezyklat zum Gestaltungsclou
Architektur für ein junges Land
Geoffrey Bawa im Vitra Design Museum
Mehr Privatsphäre, weniger Chaos
Warum die geschlossene Küche ein Comeback erlebt
Vom ersten Entwurf zum zweiten Leben
Nowy Styl erprobt Sitzmöbel aus nur einem Material
Vom Bürostuhl zum CO2-Speicher
Wie Vepa Hanf, Bioharz und Biokohlenstoff in die Serienfertigung bringt
Flexibel verbunden
Fellowes zeigt Lösungen für neue Arbeitswelten auf der ORGATEC 2026
Arm, aber Design
Wie sich die Berliner Kreativszene internationalisiert
Zwischen Bauwende und Planungspraxis
GREENTERIOR zum zweiten Mal beim Klimafestival für die Bauwende in Berlin
Das beste Möbel steht schon da
Wie ein zerlegbarer Tisch und eine Platte aus Altholz einen Standortwechsel überstehen
Grün reden wird schwieriger
Was EmpCo für Architektur- und Planungsbüros bedeutet
Planen ohne Umwege
Neue Schnittstelle verbindet Palette CAD mit dem pCon.catalog
Design in Berlin bekommt eine Bühne
Unsere Highlights für Currents und die Berlin Art Week
Bürolandschaften ohne Limits
Internationale Arbeitsplatzlösungen von Fellowes
Material und Licht als Einheit
Hinterleuchtete Glasplatten für individuelle architektonische Konzepte
Ankommen und bleiben
Wie Vitra und Artek Gastfreundschaft gestalten
Vom Stahl zur Leichtigkeit
Wie entsteht eigentlich ein Waschbecken?
Neuer Schwung für die Schwammstadt
Bodo Sperlein gestaltet mit der Kollektion Cascade klimaresiliente Außenräume
Architektur am Beckenrand
Vier Pools, die den Entwurf vollenden